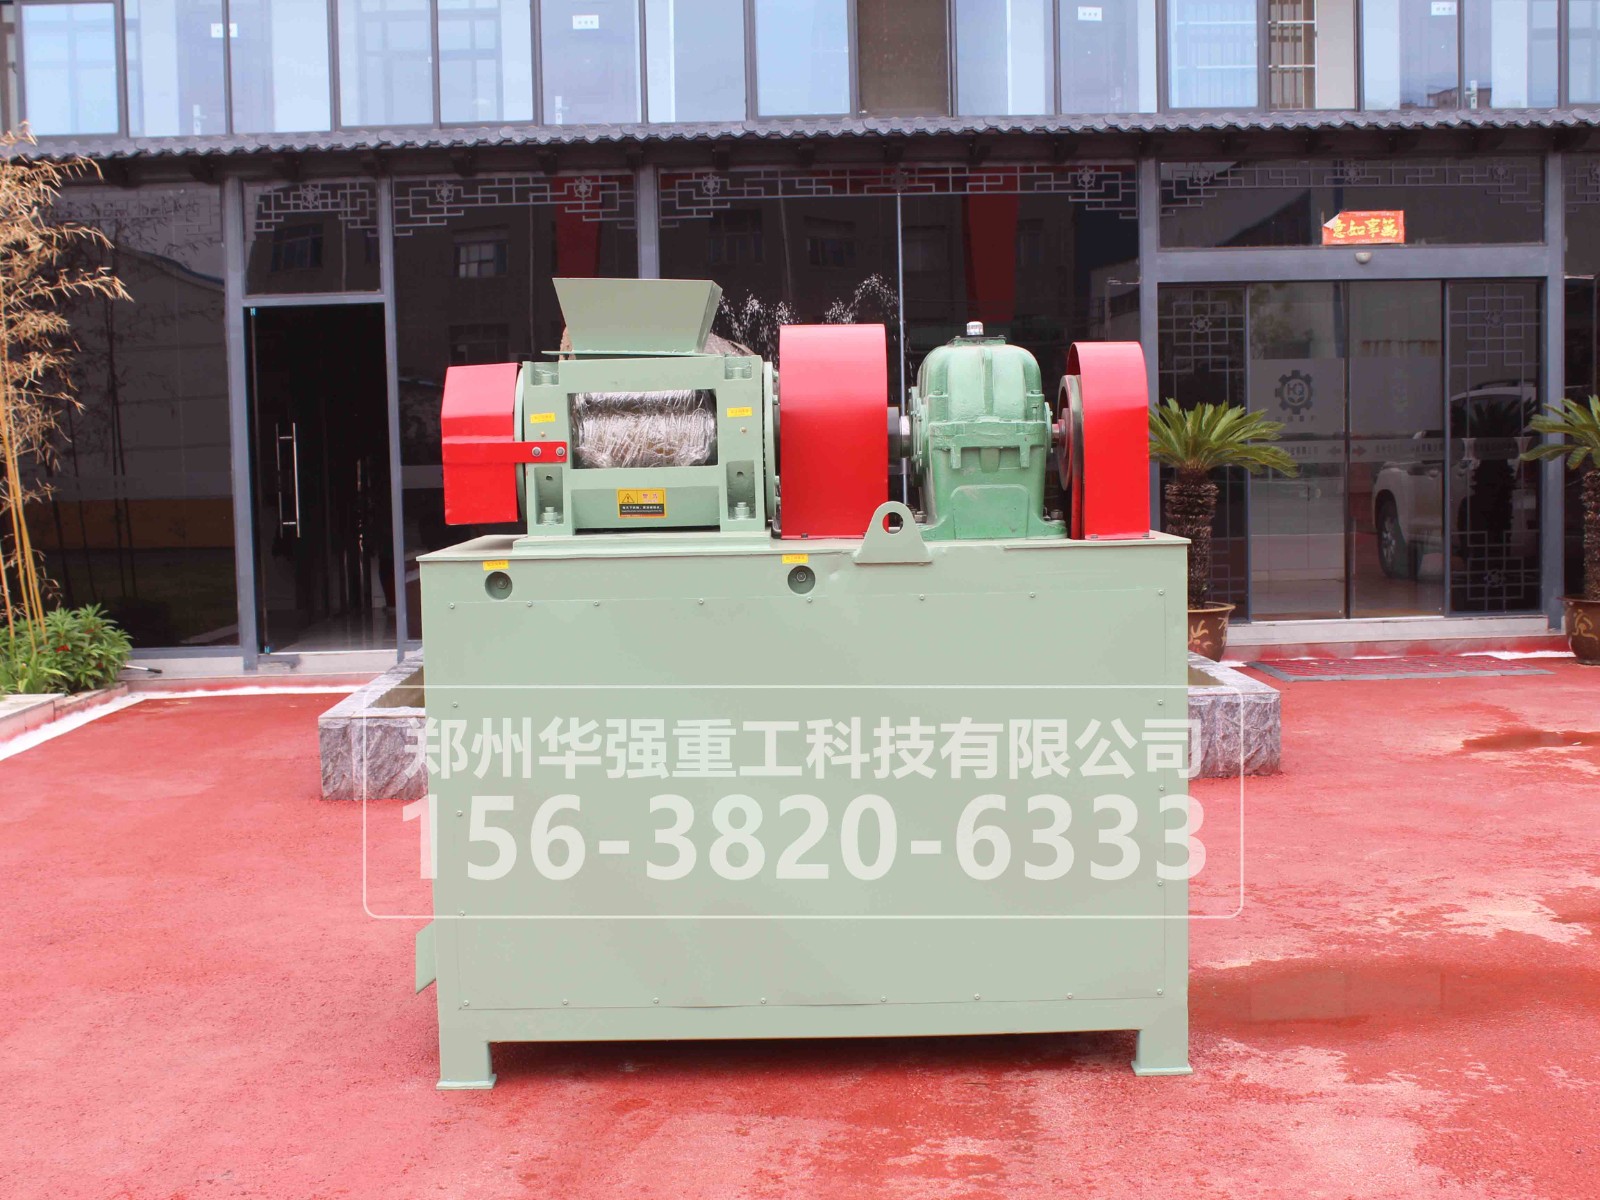
辊皮是对辊挤压造粒机上直接承受高压挤压的易损件,它的状态同时决定三件事:颗粒能不能成型、辊隙还能不能稳住、以及下一次停机是“调一下”还是“换一套”。检查周期和判断标准如果只凭“感觉磨得差不多了”,要么换早了浪费钱,要么换晚了拖垮整条线的成型率。合理的做法是把检查拆成日常目视、每周测量、每月精测三个层级,每一级对应不同的判断指标和处理动作。
检查周期:不是“多久看一次”,而是“什么层级看什么”
日常开机前和停机后,做的是目视和手感。看辊面球窝有没有堵料、有没有明显的粘附结块,用手摸辊面有没有异常的凸起或深沟。这一层的成本 ,但能拦住大部分“异物划伤”和“球窝堵塞”的早期问题。
每周做一次定量测量。核心动作是用塞尺检查两辊之间的间隙是否仍然均匀,同时用卡尺或深度尺测量辊面关键位置的磨损量。有维保规范将辊皮的间隙校准和磨损检查定为每周一次,保持0.5—1mm的工作间隙,并严防铁块等硬物进入。这一步的目的是把“磨损”从模糊的感觉变成可比较的数字。
每月做一次系统性评估。除了复测每周的数据,还要重点看辊面凹痕深度、球窝的轮廓是否还清晰、以及辊径是否仍在有效范围内。有资料明确将“每月检测辊面凹痕深度及磨损状态”作为辊面保养的固定动作。月度数据积累几个周期后,辊皮的磨损速率就出来了,下一次更换的时间点也可以提前预判,而不是等颗粒质量掉下来才被动停机。
判断标准:三个数字把“该不该处理”收口
先一个数字是厚度。辊皮厚度因机型而异,但一个被广泛引用的更换阈值是厚度减少3mm以上。达到这个量级,辊面的球窝深度和挤压型腔已经发生实质性改变,继续使用对颗粒强度和成型率的拖累会越来越明显。
第二个数字是单边磨损量。当辊皮单边磨损超过0.5mm时,两辊之间的实际间隙已经偏离设定值,颗粒厚度会变薄、强度会下降。此时的优先动作不是直接更换,而是先调整辊缝做补偿,或者评估辊皮翻面使用的可行性。单边磨损往往是进料偏析或辊面受力不均的结果,如果只调间隙不查进料分布,新补偿出来的间隙很快又会被偏磨吃掉。
第三个数字是辊径的磨损比例。有维护规范以对辊直径磨损超过2%作为修复或更换的参考线。辊径变小不仅影响挤压比,还会改变物料在两辊之间的停留和压缩行程,属于“表面还能用,但工艺窗口已经变了”的隐性劣化。
除了数字,表面形貌的定性判断同样不能跳过。辊面出现较深的划痕或凹槽,说明硬质异物已经造成了局部损伤,需要堆焊或喷涂修复。辊面出现点蚀、剥落或裂纹,则指向材质疲劳或腐蚀,这类损伤不是调整间隙能解决的。一个实用的分级处理逻辑是:轻微划痕和局部不平,停机后用细砂纸或专用工具打磨;中度磨损出现明显凹凸、成型变差,拆辊堆焊修复后重新校准;辊面裂纹、严重变形或厚度逼近更换阈值,直接换辊,不在修复上反复投入。
把检查结果落到“动作”上,而不是停在“记录”里
检查周期和判断标准的意义,不在于填一张保养表,而在于让每一次检查都对应一个明确的决策。每周测到间隙偏差,就当场调整或补偿;每月量到单边磨损逼近0.5mm,就安排翻面或辊缝重新标定;厚度减少接近3mm,就把新辊皮的采购和停机窗口提前排进计划。辊皮不是等到“彻底不能用”才换的零件,它的磨损是渐进的,颗粒质量和能耗的劣化也是渐进的。把“多久查一次”和“查到什么数就做什么事”绑在一起,辊皮寿命和造粒稳定性才是一件事的两面。