猪场堆肥怕的不是粪多,而是越堆越臭。明明加了发酵菌剂、也盖了膜,可发酵池一打开还是一股刺鼻味,邻居投诉、环评难过。其实根源就一个字:缺氧。搞懂猪粪为什么厌氧发臭,再理解槽式翻抛机的补氧原理,这个问题就解决了一大半。
猪粪本身含水率高(常在70%以上)、质地细密、碳氮比只有10~15:1,属于典型的易板结、低孔隙度物料。堆体一旦太湿、堆得太实、又长时间不翻动,氧气就进不到核心层,好氧微生物"憋死",厌氧菌接管。
厌氧条件下,含硫蛋白和氨基酸被厌氧菌分解,产生三类典型恶臭物质:硫化氢(臭鸡蛋味)、氨气(刺鼻尿味)、挥发性脂肪酸和粪臭素(酸腐败味)。研究表明,猪粪恶臭成分多达200余种,其中对环境和人体危害很大的就是NH₃、H₂S和VFA。而水分过高是极大帮凶——水把物料孔隙堵住,空气进不去,厌氧加剧,臭味成倍增加。
按《畜禽粪便堆肥技术规范》(NY/T 3442),堆体氧含量应维持在8%~15%,低于5%即进入厌氧状态。
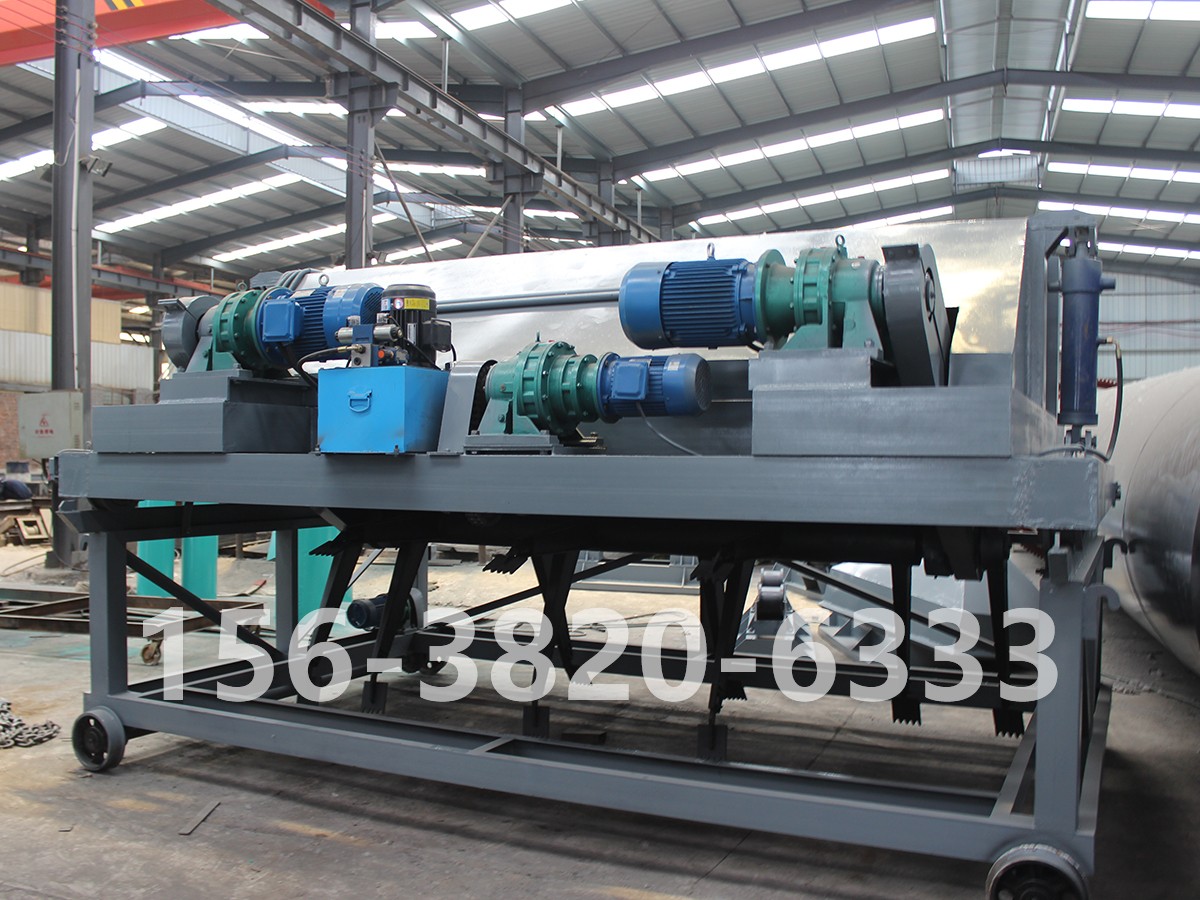
槽式翻抛机就是为解决"堆体内部缺氧"而生的。它架设在发酵槽两侧的轨道上,通过高速旋转的翻抛刀轴(或液压升降滚筒)深入堆体,完成"破碎—提升—抛洒—移位"四连动作,实现四大补氧机制:
强制更新空气。翻抛齿把底层厌氧、板结的物料整体翻起、打散、抛向后方,物料在抛扬过程中与空气大面积接触,新鲜空气迅速填充到物料间隙,堆体氧含量可恢复到10%~18%的适宜区间。
均衡温度与水分。中心高温区物料翻到表层,表层低温物料埋入内部,避免局部超过70℃"烧死"有益菌,同时加快水分蒸发,把含水率拉回50%~60%的理想段。
破碎板结、提高孔隙率。猪粪很容易结成大块硬团,块内就是厌氧"老巢"。翻抛齿直接把这些结块打碎,孔隙率上去,氧气才能渗透进去。
推动物料位移。每次翻抛把物料从进料端向出料端推移0.7~1米(轮盘式可达3~5米),形成"前端连续进料、后端持续出熟料"的流水线作业。
升温期:每2~3天翻一次,快速供氧升温,让堆温尽快冲上55℃;
高温腐熟期:温度维持55~70℃,高频翻抛,兼顾散热、均温、除臭,防止闷堆;
降温陈化期:每周1~2次即可,让有机质稳定转化。
按规范,槽式堆肥55℃以上需维持不少于7天,配合规范翻抛,整个腐熟周期可从自然堆肥的40~60天压缩到15~20天。
光靠翻抛机还不够,配套做好这三点才能真正无味:一是调含水率到50%~60%(手抓成团、指缝见水不滴水);二是调碳氮比,猪粪C/N偏低,按粪:辅料≈3:1掺秸秆、稻壳、菌渣,把C/N提到25~30:1,从源头减少氨挥发;三是密闭集气,槽式发酵车间本身密闭性好,便于集中收集尾气进除臭塔,比露天条垛更容易过环评
槽式翻抛机不是简单"把粪翻一遍",而是用机械手段为好氧菌持续输氧。 翻抛到位,堆温上得去、臭气出得来、病原菌杀得死,猪粪才能从"臭污染源"变成能卖钱的有机肥原料。