


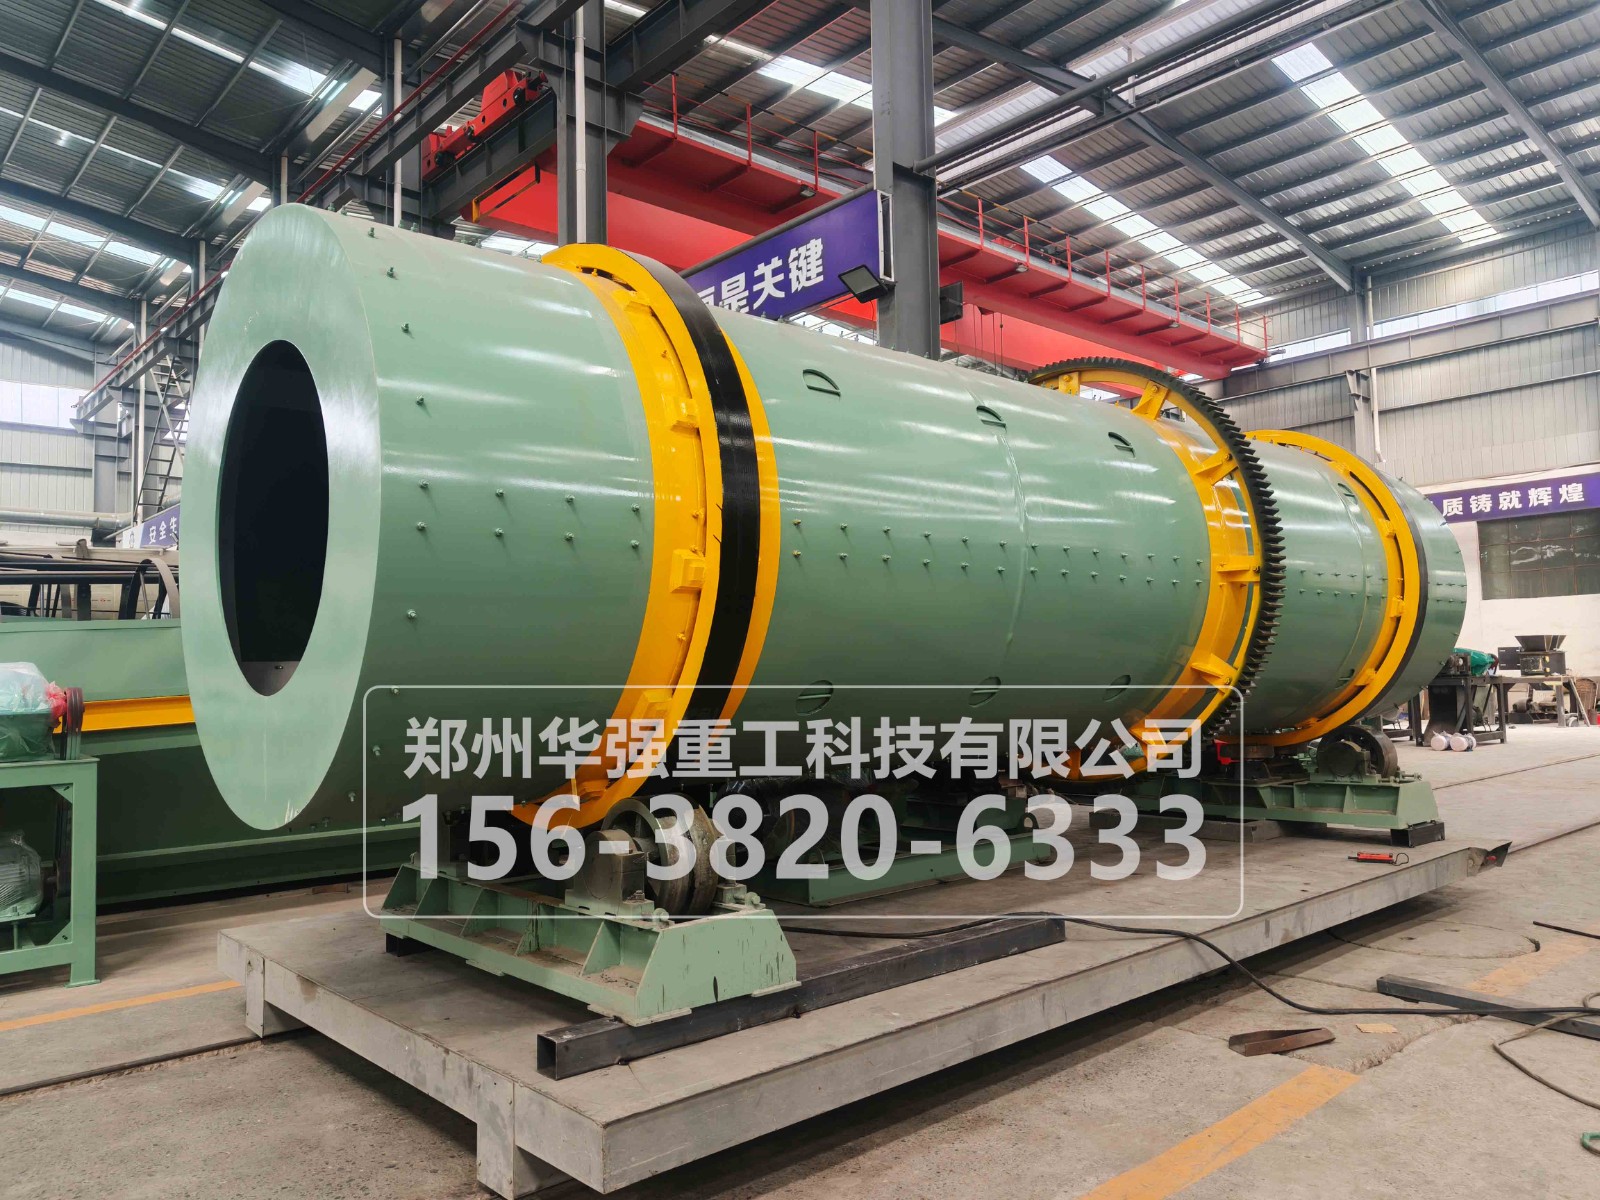
蒸汽转鼓造粒是规模化复合肥生产的主流路线,整套方案以转鼓造粒机为核心,串联配料、粉碎、混料、烘干、冷却、筛分、包膜、包装等单元,形成闭环连续生产,适合年产 1 万吨至 30 万吨的复合肥厂,产出颗粒圆润、强度稳定,适配硫基、氯基、腐殖酸型等多种配方复合肥。
整套工艺顺序为自动配料→笼式粉碎机→双轴搅拌机→转鼓造粒机→回转烘干机→冷却机→振动筛分机→笼式返料粉碎机→包膜机→自动包装机,配套蒸汽锅炉、热风炉、除尘尾气处理系统。原料选用尿素、一铵、钾肥、填料以及中微量元素,先由多仓自动配料秤精准计量,配比误差控制在 ±0.5% 以内,保障养分稳定。配料后的物料送入笼破,粉碎至 60–80 目,大块化肥打散后进入双轴搅拌机充分预混,避免局部养分偏高或偏低,为造粒提供均质粉料。
转鼓造粒机作为主机,一般配套低压蒸汽系统,蒸汽压力维持 0.3–0.5MPa。筒体带有可调转速、倾斜角度与内部扬料板,粉料在筒内持续翻滚,依靠蒸汽增温增湿形成液相,以返料细粉为母核层层团聚长大,形成 2–4mm 湿颗粒。生产中返料比例是关键,控制在 1:1 到 2.5:1,细粉直接回造粒机,大块筛上料破碎后循环进料,稳定成球率,减少原料浪费。筒内内衬防粘橡胶板,缓解尿素、腐殖酸原料粘壁结疤问题,降低停机清理频次。
造粒出来的湿颗粒水分偏高、质地偏软,立刻送入回转烘干机。烘干采用并流或者逆流热风,进口热风温度控制在 200℃以内,防止尿素高温分解流失氮素,将颗粒水分降到国标范围。高温颗粒不能直接包膜装袋,烘干之后进入冷却机逆流通风降温,料温接近环境温度,消除包装袋内部返潮出汗的隐患,这一步也是预防成品后期结块的关键。
冷却后的物料进入多层振动筛分级,分出合格颗粒、大团块和细粉。合格颗粒输送到转鼓包膜机,均匀喷涂防结剂,在颗粒表面形成防护膜;大颗粒送入笼式粉碎机打碎,细粉一起回流造粒工序,形成闭环回路。包膜完成的成品输送到自动包装秤,定量灌装、缝包,然后入库。尾气部分由旋风除尘 + 水洗喷淋处理,粉尘和废气达标排放,满足环保要求。
选型要匹配产能,小型线可选 φ1.8×6 米转鼓造粒机,时产 5–10 吨;中型项目选用 φ2.2×8 米机型,时产 10–15 吨;大型生产线搭配 φ3 米以上大筒体,单机产能更高。配套设备产能必须和造粒主机对齐,避免烘干、筛分工序拖慢整条线节奏。厂房布局上,尽量按照流程阶梯式排布,物料依靠溜管、皮带输送,减少提升次数,降低颗粒破碎。
日常调试重点把控蒸汽量、进料水分、返料比例和筒体转速。蒸汽过大容易粘筒、颗粒偏软;蒸汽不足成球差、细粉多。每班定期清理筒壁结疤、检查托轮、齿圈、密封件,蒸汽喷嘴定时疏通防堵塞。这条方案优势在于连续化强、产量大、颗粒品相好,缺点是需要配套锅炉,更适合长期稳定量产的肥料企业;如果是小作坊、经常更换配方,圆盘造粒会更加灵活。
一套成熟的转鼓造粒复合肥生产线,不只是单机拼接,而是各个工序协同配合。原料均质、造粒稳定、烘冷到位、返料可控,才能持续产出合格颗粒,降低次品率,控制综合运行成本。


