


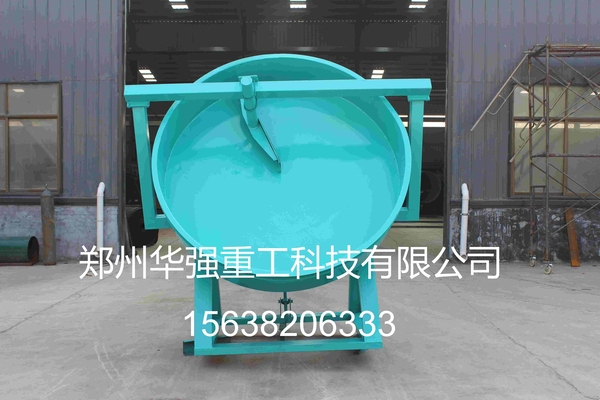
圆盘造粒机变频调速调的不是"转多快",而是物料在盘里滚多少圈、在哪一区分级。上一轮把"含水高低该提几转"讲成了操作口径,这一篇换个角度:讲清转速到底改变了什么,以及现场一半以上被归咎于"转速没调好"的问题,其实根子在喷液、倾角、刮刀或母核。换配方换含水,真正先变的是物料的休止角、堆密度、内摩擦角,转速只是跟着物性重新找平衡的后一步。
停留时间。盘体倾斜回转,物料从进料点到盘边溢流要走完若干圈。转速低,每圈慢、停留长,母球裹附充分,但容易一路滚成大雪球;转速高,出料快,母核没长成就被甩出,细粉占比抬头。
滚落轨迹。物料被盘面带上去,再沿斜面滑落,这个"带起—中途滑落"的抛滚带才是团聚发生的地方。转速逼近临界值,离心力把料压在盘面上只转不滚,成球基本停摆。变频的价值,是让物料始终留在抛滚带里。
盘内三区位置。母核区在盘底偏下、长大区在中部、溢流区在盘边上部。转速一变,三区分界线整体上下移;喷液点和刮刀若还按老位置装,就会把液喷到积料区、把刀留在长大区,参数越调越乱。
休止角:菌渣、秸秆粉轻而散,休止角小,低转速就能维持滚落;腐熟鸡粪、污泥黏重,休止角大,要稍高转速才带得起来,否则平铺盘底。
堆密度:高氮复混、矿粉类重质料,同转速下贴盘力更强,转速要往下让一档;轻质料反过来取下限但别低于滚不动的临界。
内摩擦与粘结性:高粘配方怕快不怕慢,快了甩贴盘壁;低粘配方怕慢不怕快,慢了母球吃不上粉。
所以换配方的 动作不是拧变频器,而是重新确认倾角、喷液点、刮刀间隙和返料母核比例。这四项归位后,转速往往只需要 ±0.5~1r/min 的微调。
含水偏高:液相把颗粒粘成连体球,该做的是停喷、掺干返料、略加倾角让大球提前溢出。提转速只起"缩短停留"的辅助作用;不减液单提速,湿料会被甩到盘边糊成一圈硬壳。
含水偏低:缺的是液相和母核,先雾化补水、补筛下返料,降转速延长滚动才有意义。不补液只降速,盘里不过是让干粉多转几圈。
一句判断:水分问题优先动"液和料",转速负责把修正后的料流重新摆平,不承担调水任务。
大球滚雪球 → 倾角过小 + 喷液过量 + 盘边偏高,不是转速慢
盘底糊饼 → 喷液点落在积料区、刮刀间隙过大、衬板挂料,不是转速低
细粉突然变多 → 喷嘴半堵、母核返料断档、盘边磨损漏料,不是转速高
换配方后电流上抬 → 装料量或盘底积料变厚,先清盘再谈提速
反查顺序固定为:喷液 → 倾角 → 刮刀与母核 → 然后才动变频器。顺着这条线倒查,比反复改频率省事得多。
同一配方、同一倾角、同一喷液量下,按低 / 中 / 高三档各跑一批,每批 20~30 分钟,每批记四项:盘内三区分界位置、溢流口粒度分布、2~5mm 合格粒占比、盘底积料厚度与主机电流。
把合格粒占比高、盘底不积、电流平稳那一档锁成生产转速,再拿 粘和 轻两个极端配方各复验一次。变频器建议留 ±20% 调试余量,但生产参数要写进工艺卡锁死,不逐班凭手感拧。盘径变大时线速度跟着涨,大盘直接取转速下限,别把小盘的 r/min 原样套过去。
圆盘造粒机变频调速,本质是用转速管理停留时间、抛滚轨迹和三区分级。换配方先看休止角与堆密度,换含水先补液或掺干料,喷液、倾角、刮刀、母核都归位后,变频器才做完成后那一下微调。把三档对照的粒度与电流数据记全,成球率稳在 85%~93% 靠的是参数表,不是操作工的手感。


