


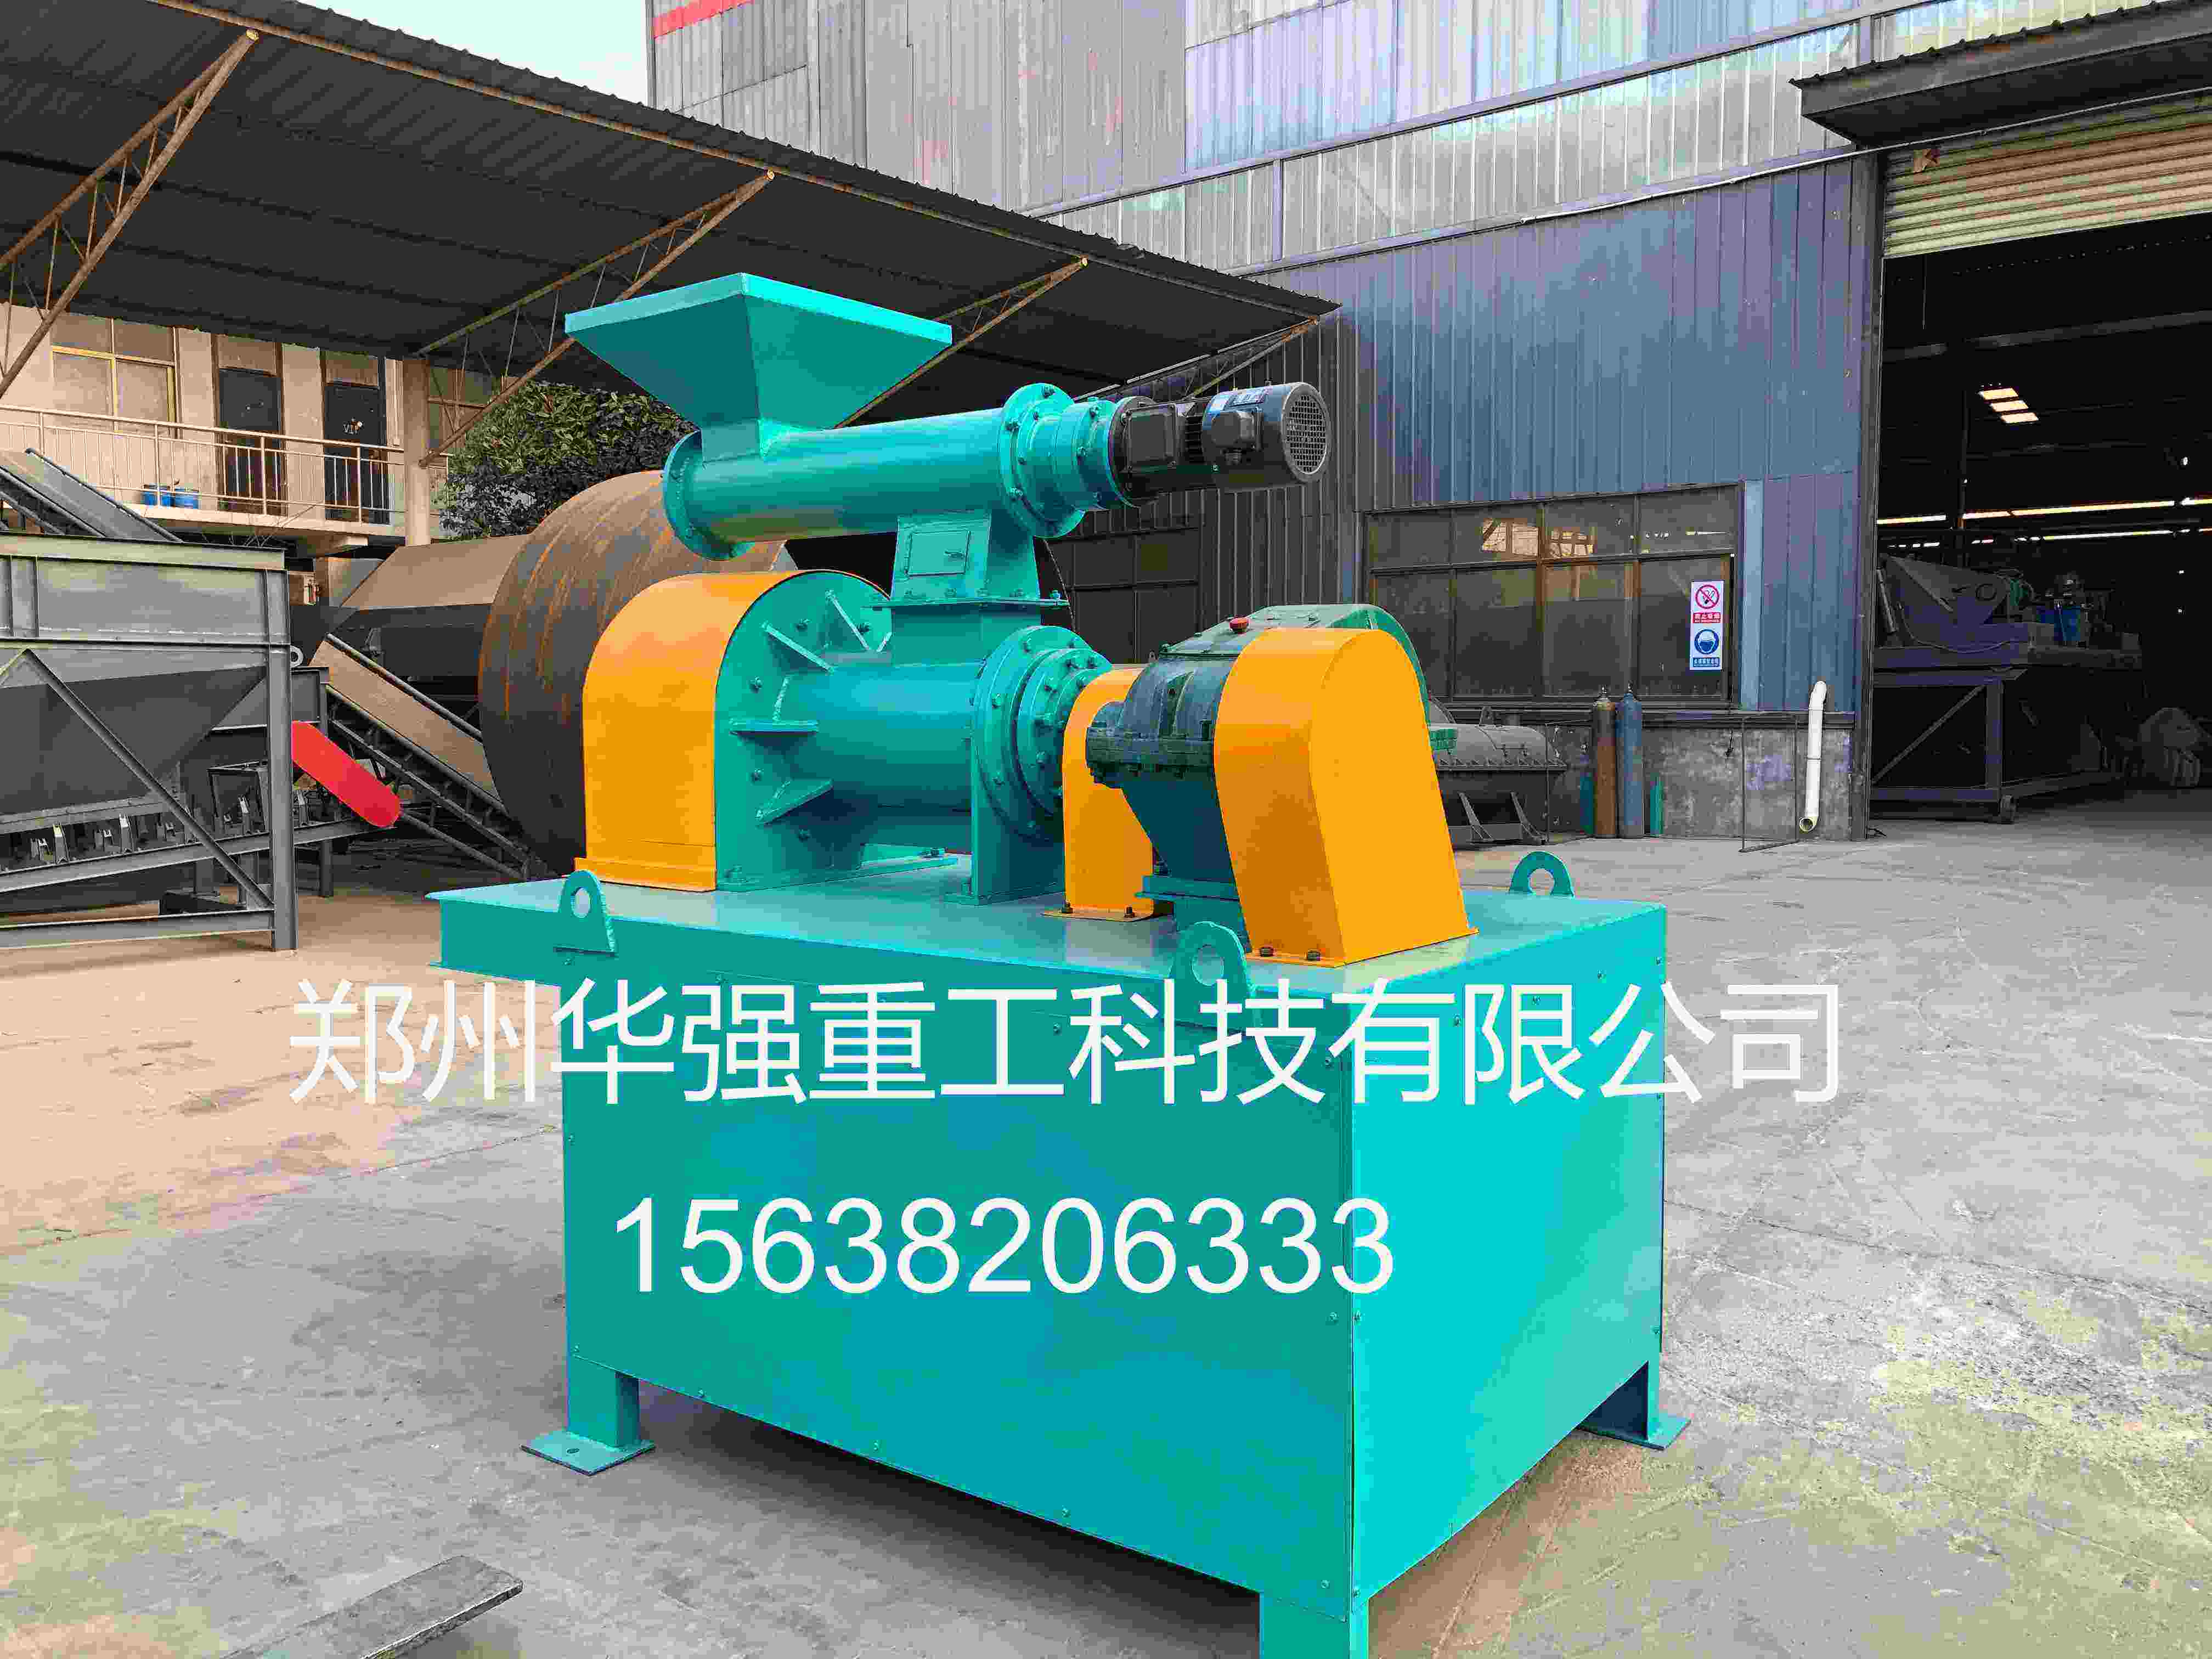
使用有机肥双模造粒机加工颗粒肥,很多加工厂只关注模具更换和颗粒样式,忽略原料水分这个关键指标。双模造粒机兼具环模、平模挤压成型优势,可生产不同规格柱状有机肥,但它对进料水分十分敏感。水分把控不到位,哪怕粉碎细度达标、配方合理,也会出现成型不稳定、设备频繁故障等问题。
双模挤压造粒机不同于湿法搅齿造粒机,它依靠机械压力挤压成型,不需要依靠水分抱团成球。常规腐熟有机肥原料,进料含水率建议控制在20%–28%,理想区间锁定在 21%–25%。 这个标准适用于鸡粪、猪粪、沼渣这类质地细腻的发酵料。若是牛粪、羊粪、秸秆、锯末等粗纤维占比高的原料,物料孔隙大,保水能力弱,水分可以上调至 24%–28%,保证颗粒内部有足够结合力。
当原料含水率超过 28%,物料黏性显著上升。挤压过程中,湿软的有机质容易附着在模孔内壁,慢慢糊孔堵模,出料断断续续,挤压出来的颗粒相互粘连,形成大块团料。 粘连颗粒进入筛分机很难分开,合格成品变少,返料量持续增加,加重整套生产线负荷。潮湿物料长期接触压轮、模具,还会加快锈蚀,缩短合金模具使用寿命。而且高湿颗粒堆放时容易发霉,不利于后期储存。
含水率低于 20% 的粉料,颗粒之间缺少湿润介质,挤压时难以紧密结合。产出的颗粒疏松多孔,强度很低,经过输送、筛分、装车转运之后极易粉化,成品合格率下降。 干物料挤压摩擦大,局部温度升高,会破坏生物有机肥里面添加的有益活菌,腐殖酸养分也会有损耗。同时干料硬度更高,持续摩擦会加速压轮、模孔磨损,增加配件采购和停机维修成本。
单纯粪肥配方,杂质少、粉料细腻,水分尽量偏低,21%–24% 很合适,环模模式优先采用这个区间,颗粒紧实光滑。 粗纤维占比超过三成的配方,比如羊粪加秸秆、牛粪加锯末,原料韧性强,成型难度更高,水分可以适当提高到 24%–28%,一般选用平模模式生产,出料更顺畅。 添加膨润土、腐殖土这类填料的配方,吸水性强,要降低水分,避免填料吸水发黏造成堵模。
发酵完成的粪肥普遍水分偏高,需要经过滚筒烘干机脱水,冷却之后再输送至造粒工序,热料不能直接进机,高温物料会影响成型和菌种活性。 原料偏干时,在双轴搅拌机内采用低压雾化补水,边搅拌边喷淋,保证水分均匀渗透,不能局部积水。补水完成后尽量短暂焖料,让水分在物料内部均衡扩散,不要补水之后直接送入造粒机。 日常生产中可以备快速水分检测仪,每间隔一段时间抽样检测,不要仅凭肉眼干湿判断。
有机肥双模造粒机进料水分主流区间为 20%–28%, 区间 21%–25%,粗纤维原料可适度上调。环模和平模两种成型模式,搭配不同配方,水分标准也要灵活调整。把水分稳定管控在合适范围,才能减少堵模、颗粒粉化、返料多等问题,延长模具使用寿命,保障有机肥生产线增效稳定产出合格颗粒。


