


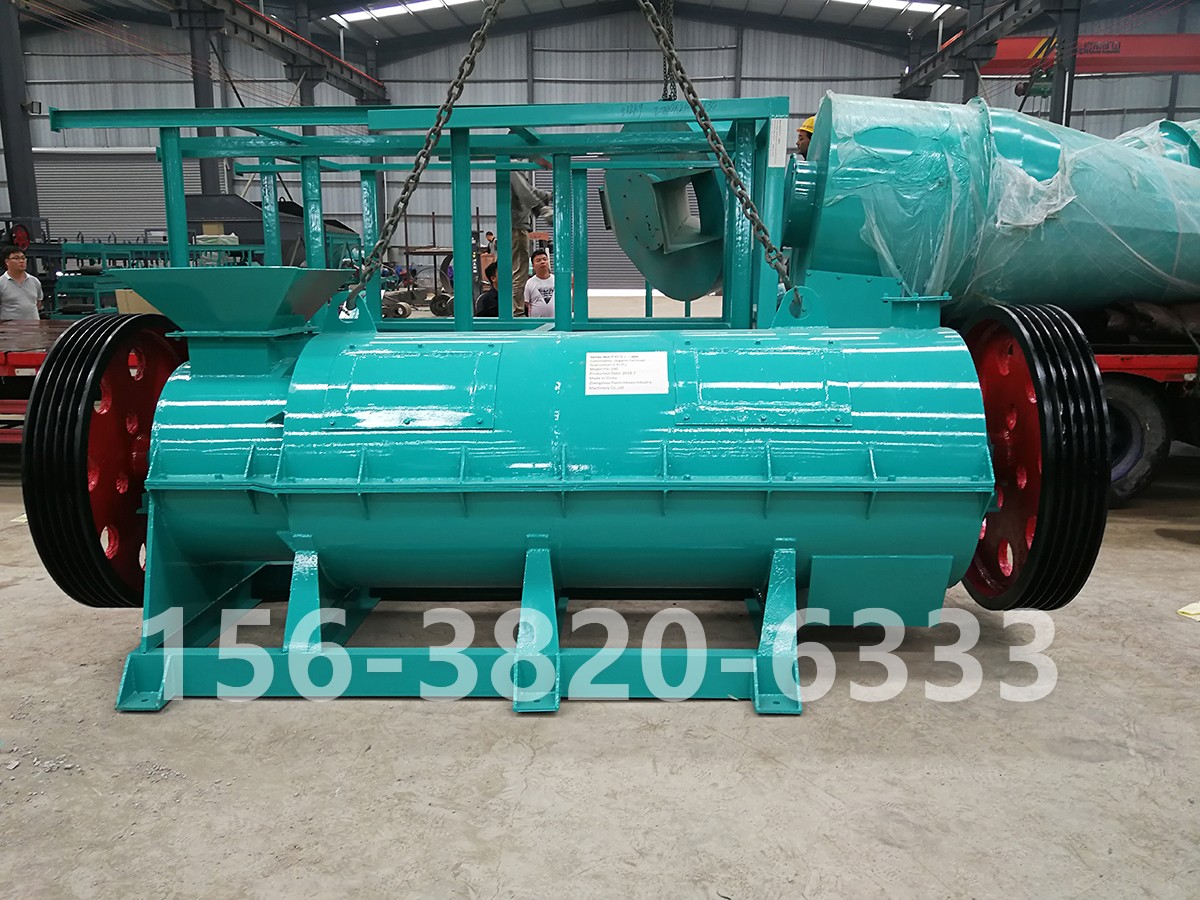
新型搅齿造粒机能不能做生物有机肥,答案不是"能"或"不能",而是看筒内温升控不控得住、菌剂加在哪个工位。搅齿机走的是湿法常温成球,不像转鼓烘干那样动辄 120℃ 热风,天生比高温工艺友好;但高速搅齿有剪切摩擦热,菌剂若直接进主机和湿料一起滚,活菌数照样掉。把温升和接种点卡死,它才是生物有机肥的合适机型。
搅齿机靠主轴带合金齿高速剪切、揉搓物料成球,物料本身不外接蒸汽、不进热风。正常工况下:
进料端物料温度:常温或腐熟料本温,一般 20~35℃
机内瞬时温升:依转速、含水、进料均匀度波动,参考区间约升 10~30℃;控得好可压在出机料温 ≤45~50℃
连续满负荷、进料含水偏低、搅齿间隙过小:局部摩擦点会冲到 60℃ 以上
多数功能菌(枯草芽孢杆菌、地衣芽孢杆菌、解淀粉芽孢杆菌、木霉菌)对 45℃ 以上开始敏感,55℃ 以上存活率明显下掉,放线菌和真菌更娇气。所以"常温造粒"不等于"零温升",必须实测出机料温,不能只看铭牌写"常温"。
生物有机肥按 NY 884 要求,有效活菌数 ≥0.2 亿 CFU/g、颗粒水分 ≤15%。搅齿线有三种加菌位置,存活率差出一截:
① 造粒前混料仓加菌(不推荐)
菌粉和有机粉在双轴搅拌里先混,再进搅齿机。好处是混得匀,坏处是菌要陪着搅齿剪切和后续低温烘干走一遍,综合存活率通常 ,尤其含水偏高时摩擦热更明显。
② 搅齿机内雾化喷液菌(可用但要控温)
液态菌剂走雾化喷嘴随调湿水喷进筒体。优点是分散均匀;前提是出机料温锁在 50℃ 以内、喷嘴不堵、菌液不和强酸/高浓度无机肥同喷。适合芽孢类耐造菌种。
③ 造粒后喷涂/包膜加菌( 稳)
颗粒先成型、低温烘干到水分 ≤15%、冷却到室温,再进低速滚圆喷涂桶喷活菌液或菌粉。造粒和干燥环节菌剂根本不进场,存活率 ,常能到 85%~95%。缺点是菌在颗粒表层,包装防潮和避光要做足。
实际厂里很稳的搭配是:功能菌以后喷为主,前端只加"载体菌"做基底,既保检测数又降单点风险。
不是所有搅齿线都能直接转产生物肥,下面几条是边界:
前端料温:接种前的腐熟料必须陈化降温到 40℃ 以下再进调质,别把"高温发酵完"的料直接喂机
入机含水:参考区间 28%~35%,太干摩擦热大,太湿液相多但出机水分难收
出机料温:在线测温,目标 ≤45~50℃,超温就降转速或加大雾化水量
烘干段:后续若补烘,走低温大风量,热风入口 ≤80℃、物料温度 ≤60℃,别套用普通有机肥 120℃ 那套曲线
接触件:筒体衬高分子聚乙烯或不锈钢,别用普通碳钢生锈带菌/带重金属
除杂:强磁除铁+过筛,金属和粗杂进机既打坏搅齿也制造局部高温点
菌剂兼容:复合菌先小样做拮抗和耐温试验,别把木霉和强竞争芽孢硬掺
圆盘造粒若配蒸汽加湿,料床温度也升;转鼓若接热风烘干,那就是另一套高温链。搅齿机的优势是把"成粒"和"加热"拆开——成粒靠机械剪切不靠热熔,所以:
不依赖蒸汽锅炉,车间没有 120℃ 热风扫过物料
有机质不碳化,菌剂不进高温区
高湿腐熟料(含水 30% 上下)直接成球,省掉前端深烘干
换配方、换菌株比化学法线灵活
代价是出机颗粒含水还在 20%~30%,必须补低温烘干或自然陈化降水到 ≤15% 才能包装;如果成品要长途仓储,后烘段省不掉,只是把"高温烘干原料"换成"低温烘干颗粒"。
产品标"高活菌粉剂"而非颗粒剂 → 直接走粉剂混菌包装,别造粒
配方里菌剂是严格厌氧菌/非芽孢菌、对剪切极敏感 → 优先后喷或干脆不做颗粒
厂里只有高温转鼓线、硬改搅齿不换后烘 → 活菌还是死在烘干机里
原料没充分腐熟、带生粪臭 → 先发酵无害化,菌剂加了也被杂菌压住
新型搅齿造粒机适合做生物有机肥,但前提是把它当"低温湿法成型主机"用,而不是当" 造粒机"用。三条铁线:出机料温 ≤50℃、菌剂优先后喷、后烘物料温度 ≤60℃。这三条守住,NY 884 的活菌数才稳得住;守不住,换再贵的菌剂也是往搅齿里倒钱。


